衝突接合(爆発圧着)
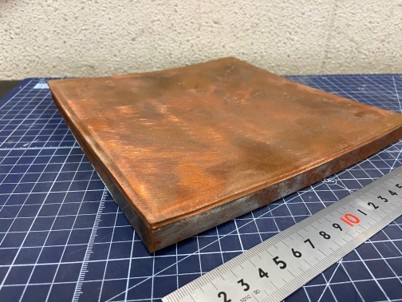
爆発圧着は、爆薬の爆轟によって一方の金属板を高速で加速し、もう一方の金属板へ斜めに衝突させる、固相接合技術です。金属板全体を溶融させることなく接合するため、融点や熱的性質が大きく異なり、通常の溶融溶接では接合が難しい異種金属であっても、広い面積にわたって接合できます。
一般的な溶融溶接では、母材や溶加材を溶融させて接合します。また、スポット溶接やシーム溶接のように、点状または線状に接合する方法もあります。これに対して爆発圧着では、異なる金属板を広い面積にわたって面接合し、クラッド材を製作できることが大きな特長です。
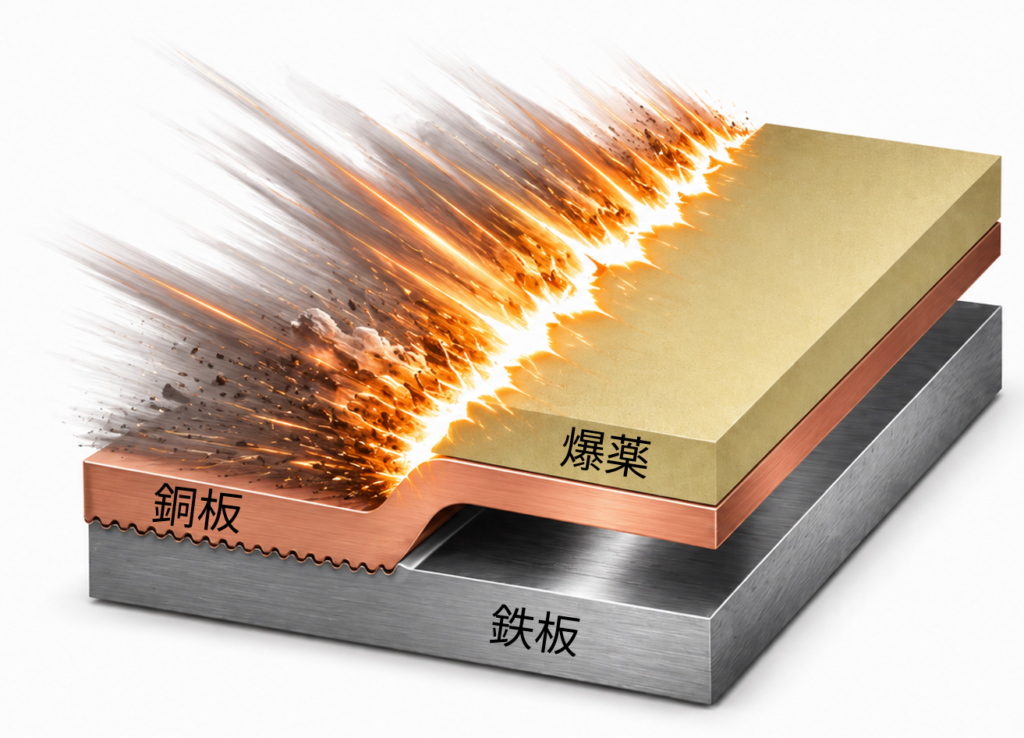
イラストは、銅板と鉄板を爆発圧着する際の代表的な平行配置を示しています。2枚の金属板の間に一定の間隔を設け、上側の銅板に爆薬を配置します。爆薬を一端から起爆すると、銅板が高速で加速され、鉄板へ斜めに衝突します。この高速斜め衝突によって、銅板と鉄板が強固に接合されます。ここでは銅板と鉄板を例に示していますが、さまざまな金属の組み合わせに適用できます。
接合条件によっては、接合界面に特徴的な波状形状が形成されます。また、材料の組み合わせや接合条件によっては、強度試験において接合部ではなく母材側が破断するほど高い接合強度が得られることもあります。さらに、規模を拡大することで、大面積クラッド材の製造にも対応できます。国内では、旭化成の筑紫野工場において、大型の爆発圧着クラッド材が製造されています。
高速斜め衝突による接合原理
動画は、火薬衝撃銃を用いて、飛翔体を複数枚の金属薄板に高速で斜め衝突させた際の様子を撮影したものです。飛翔体には、直径40 mmの円柱状の超高分子量ポリエチレン製弾体を用い、その先端面に金属ディスクを取り付けています。この飛翔体を約400 m/sまで加速し、一定の間隔を設けて配置した金属薄板に順次衝突させています。
衝突の瞬間には、金属ディスクと薄板との接触点から、強い発光を伴う高速の噴出流が生じます。この噴出流には、衝突点近傍の金属表面から放出された金属ジェットが含まれています。金属ジェットは、材料表面の酸化膜や付着物を衝突点の前方へ排出し、接合する金属表面を清浄化する役割を果たします。
同時に、衝突点には極めて高い圧力が発生し、金属表面が局所的に大きく塑性流動します。酸化膜や付着物が除去された清浄な金属表面同士が高圧下で密着することで、強固な接合界面が形成されます。
爆薬を用いない衝突接合技術―VFAW
爆発圧着と同様の高速斜め衝突は、爆薬を用いない方法でも実現できます。その一つが、Vaporizing Foil Actuator Welding(VFAW)です。この技術は、オハイオ州立大学の研究グループを中心に開発され、発展してきました。
VFAWでは、薄いアルミニウム箔にコンデンサから瞬間的に大電流を流します。アルミニウム箔が急激に加熱されて爆発的に気化すると、高い圧力が発生します。この圧力によって薄い金属板を高速で加速し、相手材へ斜めに衝突させて接合します。
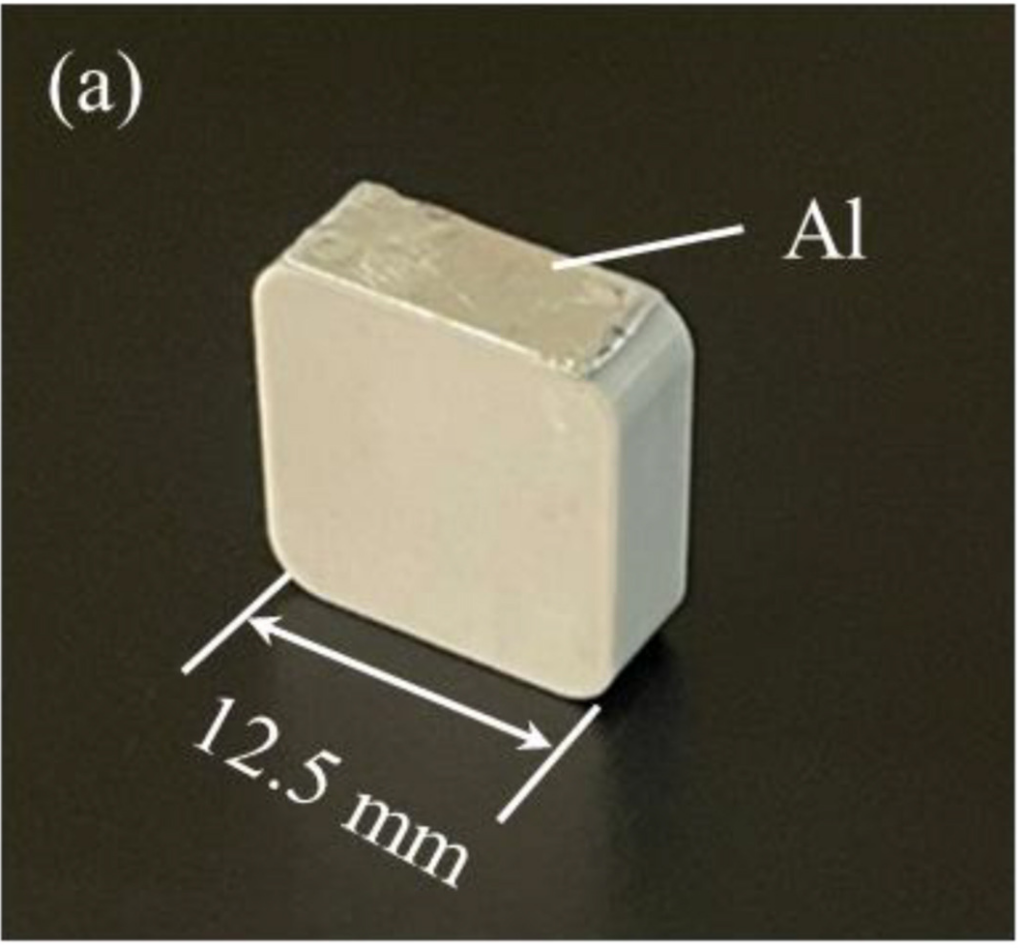
写真は、VFAWによってアルミニウムシートと窒化ケイ素セラミックスを接合した試料です。爆薬を用いる爆発圧着では、薄板や脆いセラミックスに対してエネルギーが過大になりやすく、圧力媒体などによって衝撃を調整しなければ、薄板の局所的な溶融や母材セラミックスの破損を生じるおそれがあります。一方、VFAWでは、アルミニウム箔に投入する電気エネルギーを制御することで、接合に必要な衝突速度を与えながら、試料に作用するエネルギーを比較的小さく抑えることができます。本研究では、この特長を利用し、窒化ケイ素を破壊することなくアルミニウムシートを接合できることを示しました[1]。
[1]R. Yamane, M. Nishi, H. Hamashima, H. Terasaki, M. Tokuda, K. Hokamoto, and S. Tanaka, “High-velocity impact bonding of aluminum sheet to ceramic substrate via Vaporizing Foil Actuator,” Journal of Materials Research and Technology, Vol. 41, pp. 1765–1775, 2026. DOI: 10.1016/j.jmrt.2025.12.298.
電気エネルギーと化学エネルギーのハイブリッド加速
VFAWでは、電気エネルギーだけで得られる駆動力に限界があるため、接合できる金属板の厚さや大きさが制限されます。より厚く重い金属板を加速するには、コンデンサや放電回路を大型化する必要があります。
また、導体の形状や放電条件を最適化しても、導体が電気爆発するまでに使われるエネルギーは、コンデンサに蓄えられたエネルギーの最大約30%です。残りの多くは、その後に生じるアーク放電に消費されます。このアーク放電は、通常のVFAWでは飛翔板を加速する駆動力として十分に利用されず、エネルギー損失となります。
一方、爆薬を用いれば大きな駆動力を得られますが、爆発力を小さくするために爆薬層を薄くすることにも限界があります。爆薬には、爆轟を自立的に維持できる最小の厚さである限界薬厚があります。限界薬厚を下回る爆薬層では、反応が後続部分へ連続的に伝わらないため、単独で自立的な爆轟が広がる爆発リスクはありません。しかし、そのままでは十分なエネルギーを放出できず、飛翔板を加速する駆動源としても利用できません。
そこで本研究では、VFAWで損失となっていたアーク放電を利用して、限界薬厚未満の爆薬層を反応させる、電気エネルギーと化学エネルギーのハイブリッド加速技術を開発しました[2]。アルミニウム箔や金属メッシュなどの導体上に限界薬厚未満の薄い爆薬層を配置し、衝撃大電流を流します。導体の電気爆発後に生じる高温のアークやプラズマによって爆薬の反応を誘発し、そこで放出される化学エネルギーを飛翔板の加速に利用します。
本技術は、従来は損失となっていたアーク放電によって、単独では爆発リスクも駆動源としての利用価値もなかった限界薬厚未満の爆薬層を反応させ、その化学エネルギーを有効な駆動力として利用するものです。その結果、電気爆発だけを利用した場合よりも、飛翔板の加速性能が向上しました。火薬類をものづくりの現場へ導入するには高いハードルがありますが、本研究では、爆発リスクを抑えながら爆薬の高いエネルギー密度を活用する、新しい加工技術の確立を目指しています。
[2]R. Kawano, S. Tanaka, D. Inao, and K. Hokamoto, “Acceleration of metal plates by hybridization of electrical and chemical energy for potential application in high-velocity impact welding,” Journal of Materials Processing Technology, Vol. 318, Article 118014, 2023. DOI: 10.1016/j.jmatprotec.2023.118014.
水中衝撃波を利用したポリマーシートと金属のアンカーリング接合
雷管は、爆薬の反応を開始させるための起爆装置です。本研究で用いた雷管には約0.6 gの爆薬が含まれており、水中で作動させると、周囲に強い水中衝撃波が発生します。動画では、雷管から発生した水中衝撃波が、水中を球面状に伝わる様子を示しています。
水中衝撃波は、爆薬の反応によって生じた急激な圧力変化が、水中を高速で伝わる現象です。水は空気よりも密度が高いため、爆発による圧力を材料へ効率よく伝えることができます。
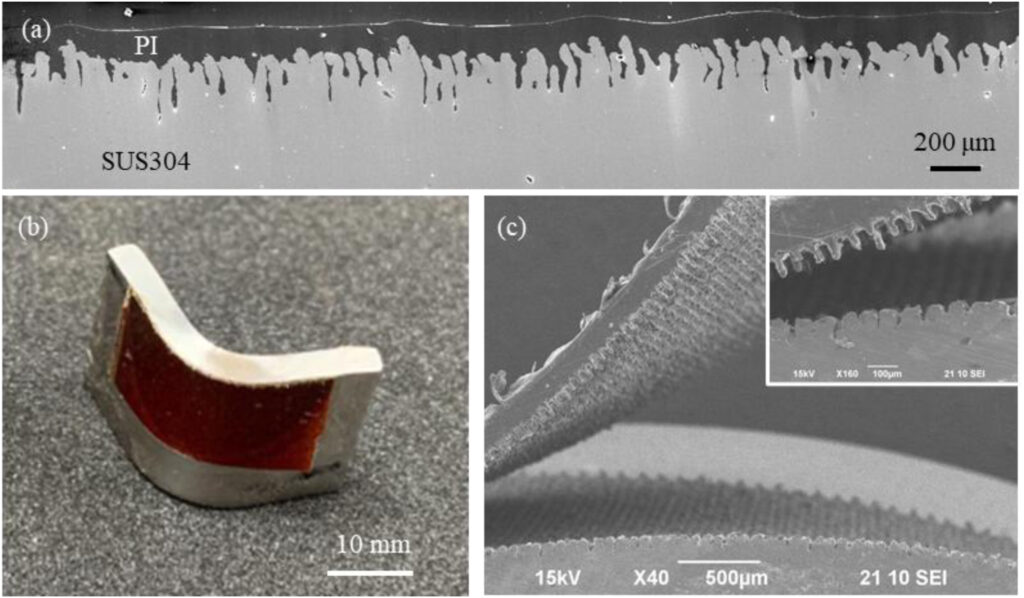
本研究では、この雷管から発生する水中衝撃波を利用して、ポリマーシートと金属基板を機械的に接合する技術を開発しました。あらかじめステンレス基板の表面に微細な溝や凹凸を形成し、その上にポリマーシートを重ねて水中衝撃波を作用させます。衝撃圧力を受けたポリマーが金属表面の溝へ流入し、アンカーのようにかみ合うことで、接着剤や加熱を用いずに両材料を接合します。
図は、ポリイミドシートをステンレス基板に接合した試料の断面です。ポリイミドが基板表面の溝へ深く入り込み、機械的なかみ合わせによる接合が形成されています。本研究では、ポリイミドのほか、一般に接着が難しい低表面エネルギー材料であるPTFEや、ポリカーボネートにも適用できることを示しました[3]。
近年では、微細・ナノ構造によって、光学特性や濡れ性などの表面機能を持たせたポリマーシートが開発されています。しかし、ポリマーの種類によっては接着剤との相性が悪く、接着処理によって機能性表面が損なわれることもあります。
本技術では、金属基板と接する側のポリマーを大きく変形させながら、反対側の微細・ナノ構造をほぼ維持したまま接合できます。異材接合が異なる材料の特性を組み合わせる技術であるのに対し、本技術は、その組み合わせにポリマーの表面機能を加えられる点に新しさがあります。今後は、表面機能を持つポリマーシートと金属の接合への適用を目指します。
[3]K. Hasegawa, T. Nishida, K. Kasamura, A. Kubota, H. Terasaki, K. Hokamoto, and S. Tanaka, “Mechanical bonding of dissimilar materials via anchor-based interfacial interlocking,” Journal of Materials Research and Technology, Vol. 39, pp. 6263–6274, 2025. DOI: 10.1016/j.jmrt.2025.10.127.